
FI
Volframikarbidin leikkuuterät: laatuja, tyyppejä, käyttötarkoituksia ja valintatapa
Teollisuuden uutisia-Jos vietät työaikasi sorvin tai työstökeskuksen edessä, volframikarbidinen leikkuuterä on luultavasti hyödyllisin kulutustavara työkalukopissa. Se päättää kuinka nopeasti kone voi käydä, kuinka usein joku pysähtyy indeksoimaan reunaa ja mittaako erän viimeinen osa yhtä siististi kuin ensimmäinen. Silti terät valitaan usein tavan mukaan – "tätä olemme aina käyttäneet" - sen sijaan, että sovitettaisiin laatu ja geometria materiaaliin ja koneeseen.
Tämä opas on tarkoitettu ihmisille, jotka todella valmistavat lastuja: koneistajat, prosessiinsinöörit, työkalujen ostajat ja kauppojen omistajat, jotka tavoittelevat ennakoitavia tuloksia kovissa materiaaleissa. Katsomme mitä volframikarbidi on, miten terä rakennetaan, missä eri tyypit ansaitsevat säilyvyyden ja kuinka ne valitaan ja hoidetaan.
Mikä tekee volframikarbidista niin hyvän leikkaamiseen
Volframikarbidi ei ole metalli tavallisessa merkityksessä. Se on komposiitti, joka on valmistettu puristamalla ja sintraamalla volframikarbidirakeita metallisella sideaineella, useimmiten koboltilla. Jyvät antavat kovuuden; sideaine pitää ne yhdessä ja antaa juuri tarpeeksi lujuutta selviytyäkseen todellisesta leikkauksesta. Tämän tasapainon virittäminen on kovametallivalmistuksen koko taidetta.
Hardness That Survives Heat
Pelkästään kovuus on helppo löytää – monet teräkset ovat kovia huoneenlämmössä. Mielenkiintoinen kysymys on, mitä tapahtuu, kun reuna kuumenee. Pikateräs alkaa pehmentyä leikkauksessa rutiininomaisissa lämpötiloissa, minkä vuoksi HSS-työkalut hidastavat, kuluvat nopeasti ja tarvitsevat usein uudelleenhiontaa. Karbidi pitää kovuutensa paljon ylempänä lämpötila-asteikolla, joten voit työntää pintanopeutta ja syöttöä kovemmin ja löytää silti terävän reunan, kun katsot työkalua.
Kulutuskestävyys, yhdellä rehellisellä vaihdolla
Karbidi kestää myös hankauskulumista poikkeuksellisen hyvin, mikä pitää terän leikkauksena tasaisena sen sijaan, että se hankaa ja kovettaisi työkappaletta. Kompromissi on hauraus: kovametallireuna ei pidä tärinästä, löysästä asennuksesta tai kuluneesta työkalunpitimestä. Käsittele sitä hyvin ja se kestää terästä huomattavasti kauemmin; kohtele sitä huonosti ja se halkeilee, eikä mikään markkinoiden arvosana pelasta sitä.
Volframikarbidin leikkuuterän anatomia
Kun ihmiset puhuvat kovametalliterästä, he yleensä kuvaavat neljän päätöksen lopputulosta: laatu, geometria, reunan esikäsittely ja pinnoite. Kolmen oikean ja yhden väärän saaminen on yleinen syy työkalun tehokkuuteen.
Arvosanat ja sideaineen sisältö
Lajikkeet kuvataan raekoon ja kobolttipitoisuuden perusteella. Karkeat jyvät, joissa on enemmän sideainetta, antavat sitkeyttä rouhintaan ja katkonaisiin leikkauksiin; hienojakoiset rakeet, joissa on vähemmän sideainetta, antavat kovuuden ja reunan pysyvyyden viimeistelyyn. Useimmat toimittajat lajittelevat arvosanat ISO-standardin väriryhmiin, ja työkalukaappia avattaessa on hyvä tietää, mihin ryhmään kuulut.
| Luokka | Työkappaleryhmä | Mihin sitä yleensä käytetään |
|---|---|---|
| P | terästä | Hiili- ja seosterästen sorvaus, jyrsintä ja poraus |
| M | Ruostumaton ja runsasseosteinen teräs | Leikkaukset, joissa kasaantunut reuna ja työstökovettuminen ovat riski |
| K | Valurautaa ja ei-rautametallia | Lyhyet, murtuneet lastut ja hankaavat työkappalepinnat |
| N | Aluminium and non-ferrous metals | Nopea leikkaus, jossa terävä, kiillotettu reuna on tärkeä |
| H | Karkaistu teräs | Kevyt viimeistelyleikkaus erittäin koville materiaaleille |
Geometria, reunan valmistelu ja pinnoitteet
Geometria päättää, miten lastu muodostuu ja minne lämpö menee. Positiivinen harava leikkaa vapaasti ja on hellävarainen ohuille osille; negatiivinen harava asettaa enemmän materiaalia reunan taakse ja kestää raskaita keskeytyksiä. Reunan esikäsittely – kevyt hionnalla tai pieni T-muotoilu – estää juuri hiotun reunan lohkeilun heti, kun se koskettaa työkappaletta. Pinnoitteet vähentävät kitkaa ja lämpöä leikkausvyöhykkeellä. Ne ovat todellinen etu jatkuvassa leikkauksessa, mutta ne eivät korvaa vakaata asennusta.
Missä nämä terät menevät töihin
Kovametallileikkuuterät ovat perhe, joka on rakennettu yhden materiaalin ympärille ja mukautettu erilaisiin toimintoihin. Yleisiä työtehtäviä ovat:
- Kääntyvät ja vastakkaiset akselit, navat ja hydraulikomponentit
- Tasojen, hartioiden ja urien jyrsintä teräs- ja valurautaosissa
- Uraaminen, katkaisu ja langan sorvaus, kun kapealla ja vakaalla reunalla on merkitystä
- Tylsä ja sisäinen viimeistely, jossa puhe on jatkuva vihollinen
- Karkaistujen tai lämpökäsiteltyjen komponenttien viimeistelyleikkaukset
- Alumiini-, messinki- ja komposiittiosien koneistus suurilla karanopeuksilla
Työkappaleella on yhtä paljon merkitystä kuin toiminnalla. Lievä teräs ja valurauta ovat anteeksiantavia; ruostumattomat teräkset kovettuvat tylsän reunan alla; alumiini palkitsee terävän, kiillotetun geometrian. Kun terä epäonnistuu aikaisin, syynä on yleensä epäsopivuus jonkin näistä ehdoista ja työkalusta.
Oikean terän valinta: lyhyt tarkistuslista
Ennen kuin haet luetteloa, vastaa muutamaan tehtävää koskevaan kysymykseen. Vastaukset kaventavat kenttää nopeammin kuin mikään erittelytaulukko.
- Mitä materiaalia leikkaat ja missä kunnossa - hehkutettua, normalisoitua, karkaistua tai valettua?
- Mikä operaatio se on: jatkuva sorvaus, keskeytetty jyrsintä, katkaisu, uritus vai kierteitys?
- Kuinka jäykkä asennus on ja kuinka paljon ylitystä pidikkeessä on?
- Pystyykö kone toimittamaan nopeuden ja syöttämään laatutarpeen tarvittaessa jäähdytysnesteellä?
- Vaatiiko työ rouhintamäärää vai hallittua viimeistelyä ja toleranssia?
- Mitä koneen pysäyttäminen maksaa verrattuna paremman terän hintaan?
Jos haluat tutustua yleisimpiin terätyyppeihin ja niiden käyttöön, tiimimme pitää huolen opas terätyyppeihin, käyttötarkoituksiin ja valintaan sivustolla, joka menee syvemmälle geometrian puolelle.
Edge elossa pitäminen myymälässä
Useimmat terien viat ilmoittavat itsestään ennen kuin niistä tulee romu. Kulutuskuvion lukemisen oppiminen on nopein tapa lisätä työkalun käyttöikää ilman, että se kuluttaa mitään.
| Oire | Tavallinen syy | Ensimmäinen asia tarkistaa |
|---|---|---|
| Halkeilu reunaa pitkin | Tärinä tai keskeytynyt leikkaus | Jäykkyys, ulkonema ja kiinnitys |
| Cratering on the rake face | Leikkauslämpötila liian korkea | Speed, feed and coolant delivery |
| Rakennettu reuna | Liian alhainen nopeus materiaalille | Pintanopeus ja pinnoitteen valinta |
| Nopea sivukuluma | Hankaava työkappale tai väärä laatu | Luokkaluokka ja työkappaleen kovuus |
| Huono pintakäsittely | Dull edge or unstable setup | Reunojen kunto ja työkalun istuvuus |
Liian usein indeksoituvaa terää korjataan harvoin ostamalla halvempi terä. Se korjataan yleensä korjaamalla yksi kolmesta asiasta: asetukset, leikkaustiedot tai laatu.
Kolmekymmentä vuotta kovametallia ja yksi käytännöllinen painopiste
Olemme Jiangsu Gaite Tungsten Technology, kovametallivalmistaja, joka sijaitsee Changzhoussa, Jiangsun maakunnan eteläosassa. Yritys aloitti toimintansa vuonna 1990 ja siirtyi kovametalliin vuosisadan vaihteessa ja toi mukanaan kokeneita teknisiä ihmisiä ja kovan materiaalin puristamiseen, sintraamiseen ja jauhamiseen tarvittavat laitteet. Vuonna 2009 lisäsimme matalapainesintrausuunin ja TPA-puristimen, joiden avulla voimme hallita tiheyttä ja rakennetta jauhevaiheesta lähtien aihioiden ostamisen sijaan. Myöhemmin investointeja olivat hioma- ja mittauslaitteet Saksasta, viisiakselinen työkaluhiomakone ja digitaalinen työkalun esiasettaja Ruotsista.
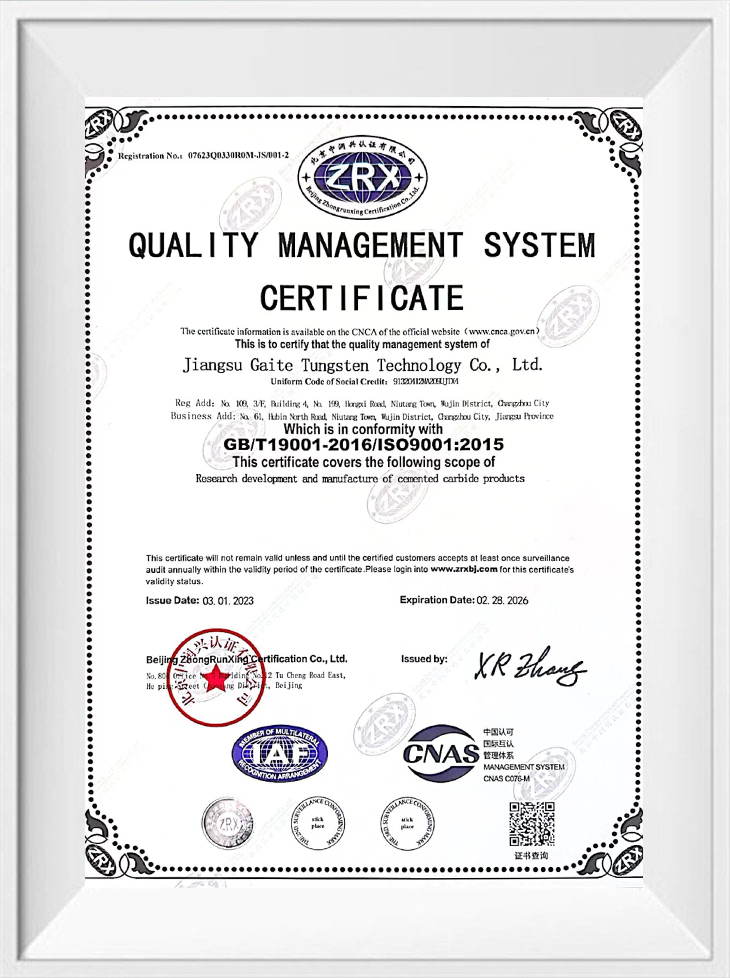
Tämä kehitys muokkaa sitä, miten ajattelemme teriä. Valmistamme volframikarbidin katkaisuteriä metallinleikkaustöihin, sekä valmistamme teriä ja kulutusosia tunneliporauskoneisiin, tienjyrsintään, kallionporaukseen, kivihiilen louhintaan ja meistosuulakkeisiin. Sama materiaalitiede käy läpi kaiken, joten jyrsintäterän ongelma opettaa meille usein jotain hyödyllistä kallioporasta. Työskentelemme ISO9001- ja ISO14001-sertifioitujen prosessien mukaisesti jauheesta valmiiseen reunaan.
 Volframikarbidin leikkuuterä GR6X-A- ja GR6C-A-laaduilla Volframikarbidi cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Näytä tuote →
Eniten kuulemme asiakkailta, että he tarvitsevat jotain eksoottista. He tarvitsevat terän, joka käyttäytyy samalla tavalla maanantaiaamuna kuin perjantai-iltapäivänä – sama laatu, sama geometria, erä erän jälkeen. Tätä johdonmukaisuutta sekä halukkuutta tarkastella piirustusta tai kulunutta työkalua ja selvittää, mitä työ todella tarvitsee, on se, mitä yritämme tarjota.
Lyhyt versio
Volframikarbidista valmistettu leikkuuterä on pieni, edullinen osa, jolla on suuri vaikutus tuottavuuteen. Valitse työkappaleen laatu, operaation geometria ja reunan valmistelu kokoonpanosi vakautta varten. Pidä pidike jäykkänä, pidä leikkaustiedot järkevinä ja vaihda reunaa ennen kuin se epäonnistuu sen jälkeen. Tee niin, ja terä tekee hiljaa sen, mitä varten se on ostettu.
Jos työskentelet tietyn sovelluksen parissa ja haluat toisen lausunnon arvosanasta tai geometriasta, tiimimme tutkii mielellään yksityiskohtia kanssasi.
Tuotteemme //
Liittyvät tuotteet
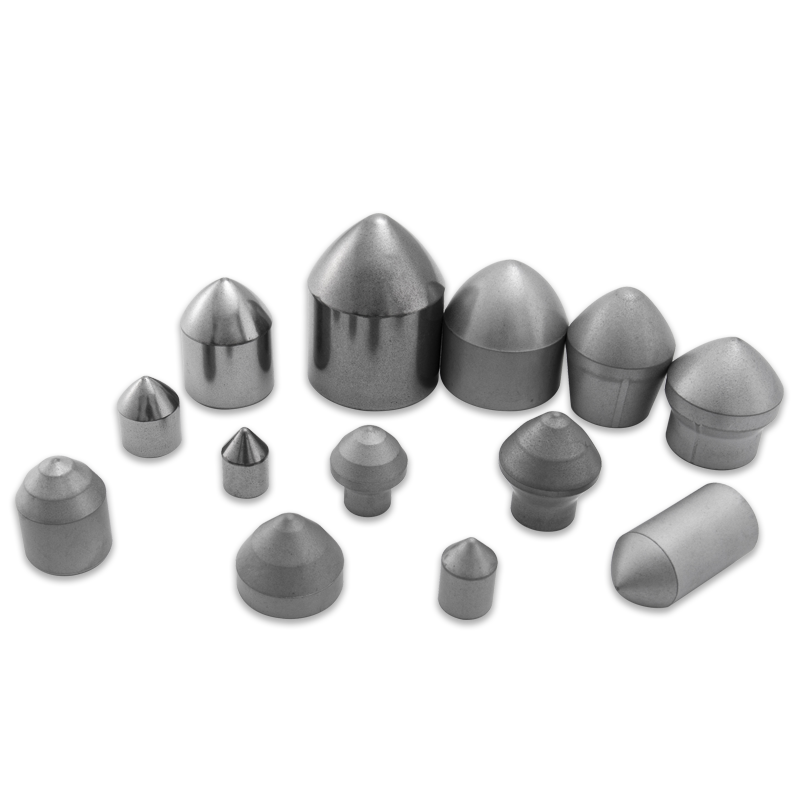
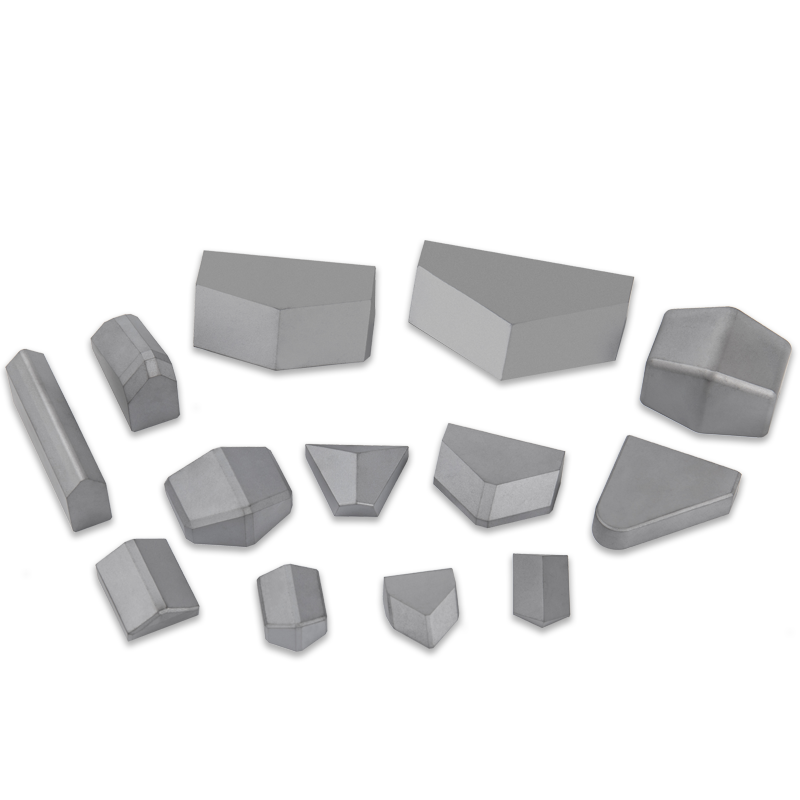
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
