
FI
Volframikarbidin opas: tyypit, lajikkeet, suunnittelu- ja käyttövinkit
Teollisuuden uutisia-Jos vietät työpäiväsi puristimien, kylmäterästen tai piirustuspenkkien parissa, tiedät jo, miten hyvä meistillä on merkitystä. Volframikarbidimuotit voivat toimia satoja tuhansia iskuja ennen kuin se tarvitsee huomiota, minkä vuoksi niin monet valmistajat määrittelevät nyt kovametallin vaativimpiin muotoilu- ja leikkaustoimintoihinsa. Yrityksemme on valmistanut kovametalliosia Changzhoussa vuodesta 1990, ja tässä artikkelissa haluamme jakaa, mitä olemme oppineet siitä, mitä nämä muotit ovat, miten ne valmistetaan ja kuinka saada niistä mahdollisimman pitkä käyttöikä.
Mikä on volframikarbidi?
A volframikarbidi suulake on työkalu, jonka työskentelyontelo tai leikkuureuna on valmistettu sementoidusta kovametallista työkaluteräksen sijaan. Materiaali on komposiittia: kovat volframikarbidirakeet sementoidaan yhteen pehmeämmällä metallisella sideaineella, yleensä koboltilla. Se valmistetaan sekoittamalla jauhetta, puristamalla se muotoon lähellä valmista osaa ja sintraamalla noin 1400 celsiusasteessa, minkä jälkeen aihio hiotaan ja kiillotetaan lopullisiin mittoihinsa.
Kaksi ominaisuutta tekevät karbidista niin houkuttelevan meistille. Ensimmäinen on kovuus, tyypillisesti välillä 1 400 ja 1 900 HV, joka on useita kertoja karkaistun työkaluteräksen kovuus, mikä merkitsee erinomaista kulutuskestävyyttä hankauslevyä, lankaa ja nauhaa vastaan. Toinen on puristuslujuus, jonka avulla onkalo kestää meistämisen tai vetämisen aiheuttaman valtavan paineen romahtamatta.
Karbidi ei kuitenkaan ole yhtä kovaa kuin teräs. Sen veto- ja iskulujuus ovat rajalliset, joten suutinsisäke asennetaan lähes aina teräskoteloon, kutisterenkaaseen tai palkkiin, joka pitää kovametallin puristuksessa ja vaimentaa iskuja. Kovametalliterän ja sen teräsrungon välisen kumppanuuden ymmärtäminen on ensimmäinen askel kohti kestävää muotia.
Kuinka volframikarbidimuoti valmistetaan
Jokainen kuoppa alkaa jauheena. Volframikarbidin hiukkaskoko, kobolttipitoisuus ja puristus- ja sintraussykli yhdessä määrittävät lopullisen tasapainon kovuuden ja sitkeyden välillä. Tuotanto tapahtuu tavallisesti seuraavanlaisessa järjestyksessä:
- Jauheen valmistus. Volframikarbidijauhe jauhetaan ja sekoitetaan koboltin ja pienten määrien viljankasvun estäjiä kanssa, minkä jälkeen se suihkukuivataan vapaasti virtaaviksi rakeiksi.
- Painamalla. Rakeet puristetaan suulakkeessa tai isostaattisessa puristimessa vihreäksi osaksi, joka on tarkoituksella suurempi kuin valmis komponentti, koska sintraus kutistaa sitä.
- Sintraus. Osa kuumennetaan tyhjiö- tai matalapaineuunissa, jossa koboltti muuttuu nestemäiseksi ja vetää karbidirakeita yhteen tiiviiksi kappaleeksi, jossa ei ole lähes huokoisuutta.
- Viimeistely. Timanttihionta, langan EDM, läppäys ja kiillotus tuovat ontelon mikroneina mitattuihin toleransseihin.
- Kokoonpano. Kovametallisisäke puristetaan tai kutistetaan teräsrenkaaseen, ja valmiin muotin samankeskisyys, kovuus ja pinnan viimeistely tarkastetaan.
Laitteilla on näissä vaiheissa valtava merkitys. Kun investoimme matalapaineisiin sintrausuuneihin ja TPA-puristimiin vuonna 2009, se johtui juuri siitä, että puristuksen ja sintrauksen johdonmukaisuus erottaa vuosia mitoiltaan säilyttävän muotin muutaman kuukauden kuluttua ajautuvasta.
Yleiset volframikarbidin meistityypit
Vaikka työpajoissa sanaa "die" käytetään löyhästi, itse tuotteet kuuluvat tunnistettaviin perheisiin. Alla olevassa taulukossa on yhteenveto yleisimmistä ja olosuhteista, jotka kunkin on selviydyttävä.
| Die tyyppi | Tyypillinen prosessi | Työkappale | Keskeinen vaatimus |
|---|---|---|---|
| Tyhjennys ja leimaaminen kuolee | Arkkien tyhjennys, lävistys, muotoilu | Teräs, alumiini, kuparinauha | Reunojen kiinnitys, hallittu välys |
| Piirustus die | Langan, tangon ja putken piirustus | Rauta- ja ei-rautametallit | Kiillotettu reikä, kulutuskestävyys |
| Ekstruusiomuotti | Kylmä suulakepuristus eteen ja taakse | Alumiini-, kupari-, teräsaihiot | Korkea puristuslujuus |
| Kylmä suunta kuole | Kiinnitys ja niitin muotoilu | Hiili- ja seosteräslanka | Iskunkestävyys, väsymiskesto |
| Jauhepuristussuutin | Metallin tai keraamisen jauheen tiivistys | Valmistetut jauheseokset | Kulutuskestävyys, puhdas irrotus |
Tyhjennys- ja leimaustyöt ovat oman tilauskirjamme suurin yksittäinen sovellus. Karbidipuristussuulake rakennetaan tavallisesti hiottuksi ja kiillotetuksi välikappaleeksi, joka on puristettu karkaistuun teräsrenkaaseen ja jonka geometria on järjestetty siten, että työkuorma pitää kovametallin puristumassa.
 Volframikarbidista leimaussuulake kulutusta kestävään aihioon Tämä tyhjennys- ja leimaamiseen suunniteltu volframikarbidisuulake tarjoaa kulutuskestävyyden, suorituskyvyn korkeissa lämpötiloissa ja tarkkuuden, jota tarvitaan muotin tarkkuuden ylläpitämiseen ja tehokkaan tuotannon tukemiseen. Näytä tuote →
Oikean kovametallilaadun valinta
Jokaiselle kuoleelle ei ole yhtä parasta arvosanaa. Valinta perustuu muutamaan muuttujaan, jotka vetäytyvät toisiaan vastaan:
- Kobolttipitoisuus. Alhainen, noin 6 prosentin sideainepitoisuus antaa maksimaalisen kovuuden ja kulutuskestävyyden, mikä sopii ohuen levyn suuren volyymin aihioon. Korkeampi pitoisuus, 12–20 prosenttia, vaihtaa osan kovuudesta sitkeyteen ja on parempi valinta, kun meisti näkee voimakkaan iskun.
- Raekoko. Submikroniset teräslajit pitävät terävämmän reunan ja kestävät hankausta kulumista, kun taas keskikokoiset ja karkeat laatuluokat vaimentavat iskuja sulavammin. Hienojyvä ei ole automaattisesti parempi; se sopii yksinkertaisesti paremmin kevyeen, nopeaan ja puhtaaseen leikkaukseen.
- Pinnan kunto. Kiillotettu poraus vähentää kitkaa vetämisessä ja suulakepuristuksessa, kun taas valitut muotoilutyökalut hyötyvät pintakäsittelyistä, joissa kitka on ongelma.
- Työlämpötila. Kun työkappale on mieluummin kuuma kuin kylmä, lämpökierto tuo uuden ulottuvuuden laadun valintaan, ja volframikarbidipuristinten edut kuumaleimaussovelluksissa ansaitsevat oman keskustelunsa.
Käytännön sääntönä on valita pienin kobolttipitoisuus ja hienoin raekoko, jotka kestävät edelleen puristimen vaikutuksen. Molempien suuntien testaaminen toimittajan kanssa on paljon halvempaa kuin tuotannon rajan löytäminen.
Suunnittelun yksityiskohdat, jotka ratkaisevat elämän
Monet ennenaikaiset epäonnistumiset, joita meitä pyydetään tutkimaan, eivät ole aineellisia ongelmia ollenkaan; ne ovat suunnittelu- tai asennusongelmia. Alla olevat kohdat kattavat suurimman osan niistä.
- Tyhjennys. Liian pieni välys halkeaa leikkuureunaa, liian suuri purseet ja rullareunat. Kovametalli suosii yleensä hieman enemmän välystä kuin teräs.
- Tukea. Älä koskaan jätä kovametallia ilman tukea jännityksessä. Kutisterenkaiden ja taustalevyjen tulee asettaa sisäosa puristumaan kuormituksen alaisena.
- Sisääntulon geometria. Pieni sisäänvientisäde tai viiste ohjaa työkappaletta ja estää reunaa ottamasta täyttä kuormaa kerralla.
- Tasaus. Puristussuunnan suuntaisuus, meistien ohjaus ja painimen kohdistus vaikuttavat muotiin yhtä paljon kuin meisti vaikuttaa osaan.
- Voitelu. Riittävä voitelu säätelee kitkalämpöä ja vähentää karbidin pinnan tahraisuutta.
Huoltokäytännöt, jotka kannattavat
Kovametallisuuttimet ovat kestäviä, mutta ne eivät ole tuhoutumattomia, ja pienet tavat vaikuttavat merkittävästi työkalun käyttöikään.
- Tarkista työstävät reunat määräajoin sen sijaan, että odotat laatuongelman ilmaantumista.
- Tallenna iskumäärät ja hiontahistoria, jotta kuluminen voidaan ennustaa sen sijaan, että se havaitaan.
- Poista suikaleet, purseet ja roskat ennen kuin ne merkitsevät onteloa tai kaistaletta.
- Kierrä uudelleen tai hio uudelleen pienissä, kontrolloiduissa vaiheissa, koska jokainen uudelleenhionta kuluttaa osan käytettävissä olevasta reunasta.
- Säilytysmuotit kevyellä suojakalvolla ja renkaalla, joka suojaa porausta tai leikkuureunaa.
Aikataulussa huollettu meisti tuottaa yleensä paljon enemmän iskuja terää kohti kuin se, joka korjataan vasta sen vioittumisen jälkeen.
Työskentele prosessisi ymmärtävän meistinvalmistajan kanssa
Koska puristamme, sintraamme ja hiomme omaa kovametalliamme, voimme hallita muuttujia, jotka päättävät, toimiiko meisti puristimessasi. Tuotantomme on organisoitu ISO 9001- ja ISO 14001 -hallintajärjestelmien mukaisesti, ja tarkkuustyökalumme valmistetaan kansainvälisesti tunnustettujen mittatarkkuuden ja eräyhteensopivuuden standardien mukaisesti.
Tällä pystysuoralla ohjauksella on merkitystä meistien kannalta, koska pieni muutos sideainepitoisuudessa tai sintrausjaksossa näkyy suoraan muotin käyttöiässä. Muottien lisäksi valmistamme myös prosessin leikkauspuolen, mukaan lukien samasta kovametalliteknologiasta valmistettuja teriä leikkaus-, leikkaus- ja leikkausoperaatioita varten, jotta asiakas voi hankkia muotoilutyökalun ja leikkuutyökalun yhdeltä kumppanilta.
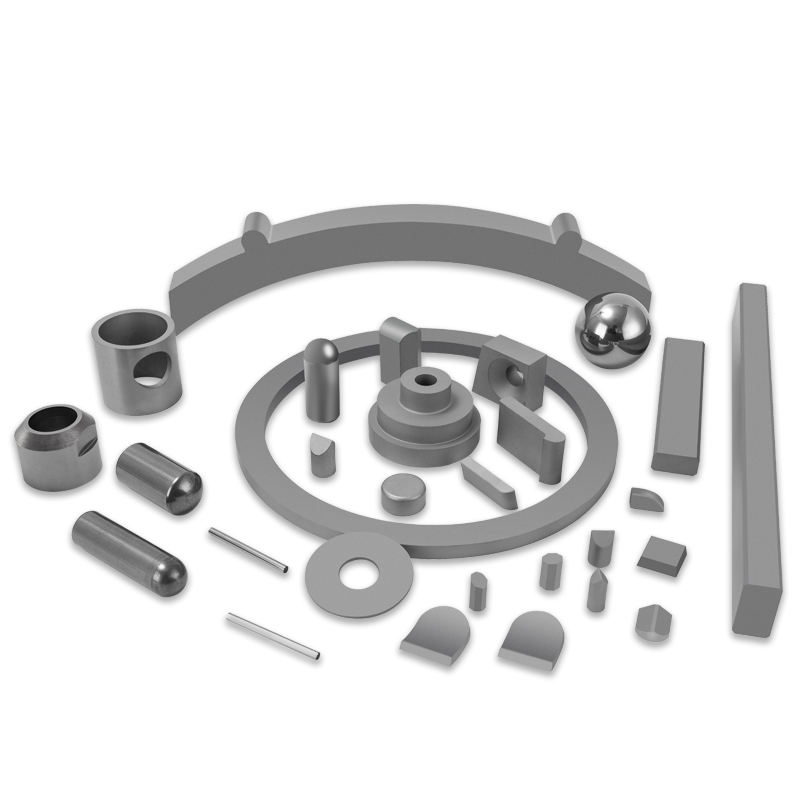
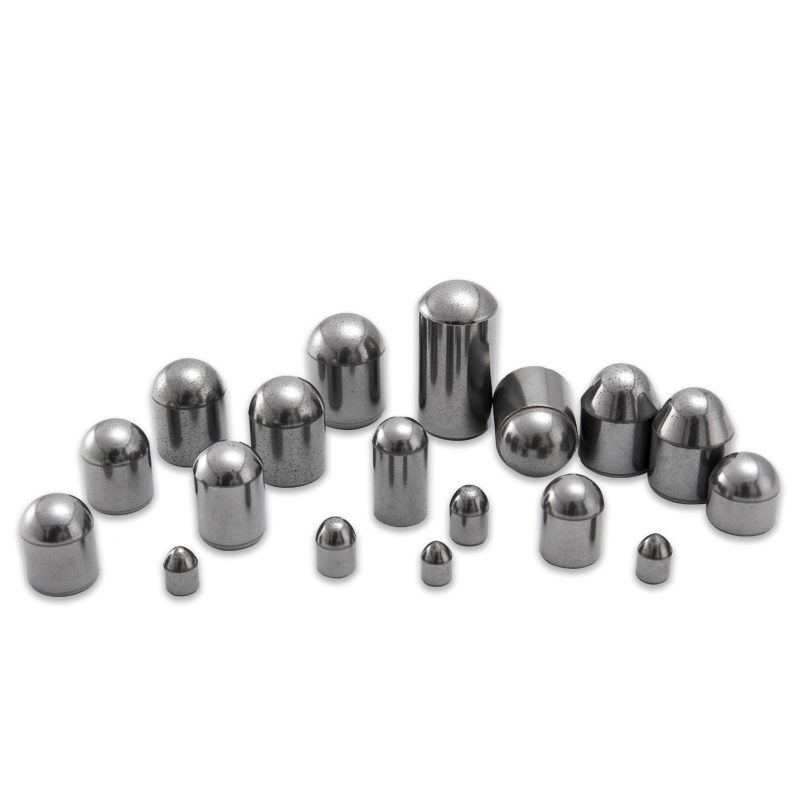
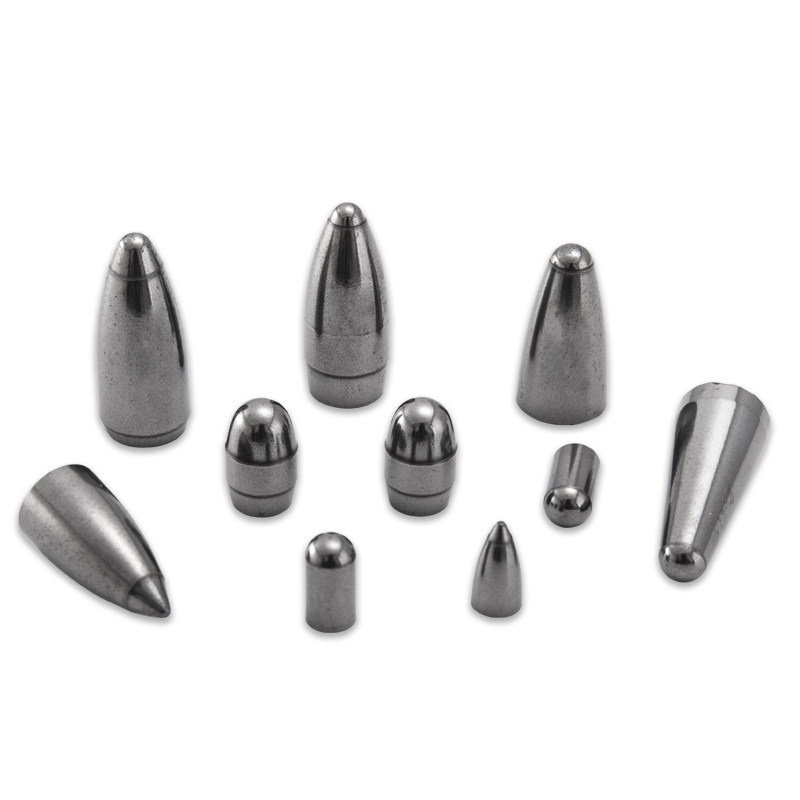
Volframikarbidin leikkuuterä leikkaamiseen ja leikkaamiseen Tämä katkaisuterä on valmistettu samalla kovametalliteknologialla kuin yrityksen muovausmuotit, ja se tukee trimmausta, leikkausta ja leikkaustoimintoja samalla, kun se auttaa saavuttamaan mittatarkkuuden ja pinnan laadun. Näytä tuote → Jos olet vielä päättämässä, mikä tuoteperhe sopii käyttöösi, täydellinen volframikarbidituotevalikoimamme antaa nopean yleiskatsauksen kaikesta, mitä rakennamme.
Loppujen lopuksi kovametallisuutin on yksinkertainen idea, joka on toteutettu erittäin tarkasti: erittäin kova materiaali, joka on puristettu, jota ohjaa huolellinen suunnittelu ja jota huolletaan kurinalaisesti. Ota nämä neljä asiaa oikein, niin kuoppa maksaa hiljaa itsensä takaisin monta kertaa. Jos haluat keskustella tietyn sovelluksen kautta, olipa kyseessä ohuen levyn tyhjennys, langan vetäminen tai kiinnikkeiden muodostaminen, tiimimme vertailee aina mielellään muistiinpanoja puristimia pyörittäviin ihmisiin.
Tuotteemme //
Liittyvät tuotteet
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
