
FI
Volframikarbiditerän opas: lajikkeet, tyypit ja oikean valitseminen
Teollisuuden uutisia-Kysy viideltä ihmiseltä mitä a volframikarbidi terä on ja saat todennäköisesti viisi erilaista vastausta. Konepajassa lause viittaa yleensä kääntöterään, joka on kiinnitetty sorvaus- tai jyrsintäpitimeen. Kalvonjalostuslaitoksessa se kuvaa ohutta leikkuuterää, joka kulkee laminoitua kalvoa vasten useita satoja metrejä minuutissa. Maan alla se voi tarkoittaa kallioperään puristettua nappisisäkettä, leikkurirummun nappia tai tunneliporauskoneen teräpäässä olevaa leikkuriterää. Muodot ja koot vaihtelevat valtavasti, mutta niiden takana oleva materiaaliperhe on sama: sementoitu volframikarbidi, jauhemetallurginen komposiitti kobolttisideaineella pitämästä kovasta volframikarbidin rakeista.
Olemme Gaite, Changzhoussa, Jiangsussa sijaitseva kovametallivalmistaja, ja olemme puristaneet, sintraaneet ja hioneet volframikarbidia vuodesta 1990. Näiden vuosikymmenten aikana asiakkaiden meille esittämät kysymykset ovat tuskin muuttuneet. Mikä luokka? Mikä geometria? Ja miten saamme reunan kestämään pidempään kuin viime kerralla? Tässä artikkelissa kerrotaan, mitä olemme oppineet myymälässä ja missä käytännön päätökset todella ovat.
Mikä tekee volframikarbidista eron teräksestä
Kovametalliterä säilyttää muotonsa, koska materiaali kestää sekä hankausta että muodonmuutoksia. Kovuus on tyypillisesti välillä 1400-1700 HV, kun taas karkaistun työkaluteräksen kovuus on noin 600-900 HV. Vielä tärkeämpää on, että kovuus kestää lämpöä. 800–1000 celsiusasteessa kovametallireuna leikkaa edelleen, kun taas nopea teräsreuna on jo pehmennyt ja menettänyt geometriaansa. Sementoidulla kovametallilla on myös korkea puristuslujuus ja jäykkyys, jonka Youngin moduuli on 550–650 GPa, mikä on juuri sitä, mitä leikkuuterä tarvitsee, kun se ei saa taipua pois työkappaleesta kuormituksen alaisena.
Kovuus ja kuumakovuus
Kovuutta säätelee kaksi asiaa: kuinka paljon kobolttia on karbidirakeiden välissä ja kuinka hienoja ne ovat. 6 prosentin kobolttia sisältävä submikroninen laatu voi saavuttaa kovuusalueen huipun ja pitää terävän reunan, minkä vuoksi se sopii viimeistelytöihin ja ohuisiin leikkausteriin. 10–12 prosentin karkearakeista kobolttilaatua on pehmeämpi paperilla, mutta paljon kestävämpi iskun aiheuttama halkeilu, mitä kallionporausterä tai jyrsintä todella tarvitsee. Kumpikaan arvosana ei ole parempi absoluuttisesti; he vastaavat erilaisiin kysymyksiin.
Kovuuden vaihtokauppa
Mikään ei tule ilmaiseksi. Karbidi ei taivu ennen kuin se rikkoutuu, se halkeilee. Poikittainen murtolujuus on yleensä välillä 2000-3500 MPa, ja luku liikkuu kovuuteen nähden vastakkaiseen suuntaan, kun muutat kobolttipitoisuutta tai raekokoa. Lämpökierto on toinen paine. Keskeytyneet leikkaukset, jyrsintä ja märkäleikkaus ajavat kaikki nopeat lämmitys- ja jäähdytysjaksot reunaan, ja kovametalli reagoi tähän kehittämällä lämpöhalkeamia kauan ennen kuin se kuluu. Sen ymmärtäminen, mikä näistä mekanismeista rajoittaa työkalun käyttöikää, on ensimmäinen askel terän määrittämisessä oikein.
Main Blade -perheet ja heidän työpaikansa
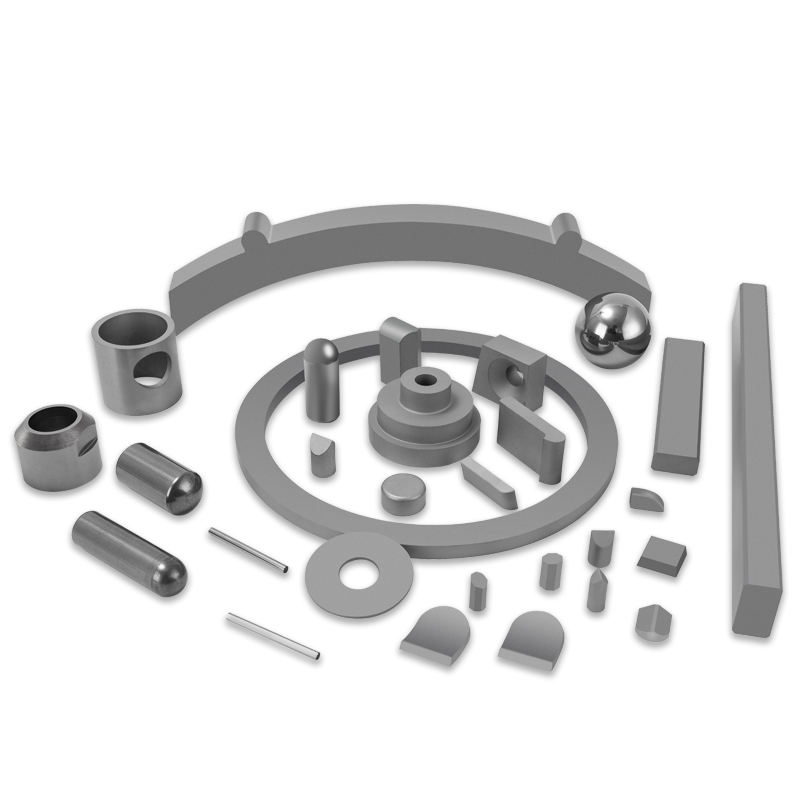
Sana "terä" kattaa laajan valikoiman osia, ja leikkuuterään sopiva kovametalli on harvoin tunnelin pinnasta selviävä kovametalli. Alla olevassa taulukossa on kartoitettu yleiset perheet ehtoihin, jotka he täyttävät palveluksessa. Pidempi, tuotekohtainen esittely, oppaamme osoitteeseen volframikarbidin leikkausterän tyypit ja käyttötarkoitukset käsittelee yksityiskohtaisemmin geometriaa ja reunan valmistelua.
| Blade perhe | Tyypillinen työskentelytila | Karbidin ominaisuudet, joilla on merkitystä |
|---|---|---|
| Indeksoitava leikkuuterä tai -terä | Teräksen, valuraudan tai ei-rautapitoisten työkappaleiden sorvaus, jyrsintä, uritus ja katkaisu | 6 - 12 prosenttia kobolttia, hienoja tai keskirakeisia, pinnoite ja reunahionta toimintoon sopiva |
| Ohut leikkuri ja trimmausterä | Jatkuva kalvon, folion, paperin ja laminoidun jalostusmassan leikkaus | Submikroninen rakeisuus, korkea kovuus, suoruus mikrometrialueella, minimaalinen purse |
| Tunneliporauskoneen sisäosa | Kiven vieriminen ja raapiminen teräpäässä suuren työntövoiman alaisena | Keskikokoinen tai karkea rakeisuus, jossa on kobolttipitoisuutta, kestävyys lämpöväsymystä ja halkeilua vastaan |
| Tiejyrsintätyökalu ja poiminta | Asfaltti- tai betonipäällysteen jyrsiminen toistuvalla iskukuormituksella | Karkeajyväinen, 8-12 prosenttia kobolttia, hyvä kuuman kulutuskestävyys ja kehon pysyvyys |
| Kallioporauspainike ja -terä | Vasara tai pyörivä poraus koviin hankaaviin muodostelmiin | Karkeaa viljaa, jolla on suuri iskulujuus ja kestävyys jyvien ulosvetoa vastaan |
| Pyöreä varsi | Hiilen ja pehmeän kiven leikkaaminen leikkuri- tai roadheader-rummuilla | Tasapainoinen kovuus ja sitkeys, luotettava juotettu liitos teräsvarteen |
| Leimausmuotin sisäosa | Metallilevyn tyhjennys, muovaus, veto ja kylmäpäällystys suurella volyymilla | Korkea puristuslujuus, keskipitkä ja karkea rakeisuus, kestävyys halkeilua ja rappausta vastaan |
Yksi kuvio kulkee pöydän läpi. Iskun voimakkuuden kasvaessa kobolttipitoisuus nousee ja raerakenne karkenee; Kun pinnan viimeistely ja mittatarkkuus tulevat etusijalle, materiaali liikkuu toiseen suuntaan. Väärän suunnan valinta on yleisin yksittäinen syy, miksi terä epäonnistuu aikaisin.
Kuinka lukea kovametallilaatu ennen tilaamista
Arvosanat vaihtelevat toimittajasta toiseen, mikä tekee luettelonumeroiden suorasta vertailusta vaikeaa. Neljä muuttujaa selittää suurimman osan suorituskyvyn erosta, ja kaikkien neljän pitäisi olla pöydällä ennen ostopäätöksen tekemistä.
- Kobolttipitoisuus. Sideainevaihe. Kuusi prosenttia kobolttia tarjoaa maksimaalisen kulutuskestävyyden; 10–12 prosenttia vaihtaa osan kulutuskestävyydestä iskunkestävyyteen ja halkeilukestävyyteen.
- Raekoko. Submikroniset arvot alle 0,8 mikrometriä antavat korkeimman kovuuden ja terävimmän reunan. Karkeat 3–6 mikrometrin teräspinnat vaimentavat iskuja ja estävät lohkeilua kivi- ja päällystetöissä.
- Pinnoite. CVD- ja PVD-pinnoitteet vähentävät kitkaa ja rajoittavat lämmön siirtymistä sisäosaan teräksen ja valuraudan työstön aikana. Päällystämättömät kiillotetut lajikkeet ovat usein parempi ratkaisu alumiinille, muoville ja puupohjaisille materiaaleille.
- Reunojen valmistelu. Partaterävä reuna sopii viimeistelyyn ja pehmeisiin työkappaleisiin. Hiottu tai T-mallinen reuna estää mikrohalkeilun rouhinnassa ja katkonaisessa leikkauksessa, jossa terävä reuna yksinkertaisesti irtoaa.
Lisää liittymismenetelmä tähän luetteloon. Se, onko terä juotettu, kutistesovitettu tai mekaanisesti puristettu, muuttaa sen näkemiä jännityksiä rajapinnassa, ja juotoskäytäntö ansaitsee yhtä paljon huomiota kuin itse laatu.
Missä terät epäonnistuvat ensin
Kun terä palaa kuluneena, hyödyllinen kysymys ei ole kuinka kauan se kesti, vaan kuinka se kuoli. Useimmat viat, joita meitä pyydetään analysoimaan, kuuluvat pieneen määrään luokkia.
- Reunojen halkeilu. Yleensä merkki riittämättömästä sitkeydestä, liiallisesta syötöstä tai työkalunpitimestä, jossa on liian paljon vääntöä.
- Sivukulumaa. Normaali, asteittainen kulumismekanismi. Jos se kiihtyy äkillisesti, leikkausnopeus tai työkappaleen kovuus on siirtynyt laadun mukavuusalueen ulkopuolelle.
- Kraatterin kuluminen. Kemiallinen vuorovaikutus lastun ja karan pinnan välillä korkeassa lämpötilassa, yleisin työstäessä terästä suurella nopeudella.
- Terminen halkeilu. Kampaa halkeamia, jotka johtuvat keskeytyneestä leikkaamisesta jäähdytysnesteellä tai epävakaista leikkausolosuhteista.
- Juotosvirhe. Saumakohdassa syntyy halkeamia, jotka johtuvat usein epätasaisesta kuumenemisesta, liiallisesta täytemetallista tai liitoksen jälkeisestä hiontajännityksestä.
- Sideaineen liuotus. Koboltin poisto aggressiivisilla jäähdytysaineilla tai syövyttävillä aineilla, jolloin jää heikko, huokoinen pintakerros.
Jokainen syy viittaa erilaiseen korjaukseen: kovempaa laatua, modifioitua reunan esikäsittelyä, pinnoitettua muunnelmaa tai yksinkertaisesti muutosta koneistusparametreissa. Terän vaihtaminen ilman mekanismin diagnosointia aiheuttaa yleensä saman vian uudelleen.
Jauheesta valmiiksi reunaksi
Changzhoun tehtaallamme terä alkaa, kun volframikarbidijauhe, joka on sekoitettu kobolttiin ja puristettu TPA:lle, puristaa muotoon, joka on lähellä lopullista muotoa. Matalapainesintraus tiivistää sitten osaa, ja taito on pitää sekä kovuus että huokoisuus tiukoissa rajoissa koko erässä. Seuraavaksi seuraa hionta ja reunan valmistelu, jossa käytetään Saksasta tuotuja laitteita ja viisiakselisia työkaluhiomakoneita Australiasta, sekä digitaalinen työkalun esiasettaja Ruotsista ja kokenut tekninen henkilökunta, joka osaa käyttää sitä. Täysi volframikarbidin leikkausterien valmistusprosessi on kuvattu yksityiskohtaisesti muualla tällä sivustolla.
Laadunvalvonta kulkee saman ketjun läpi. Työskentelemme ISO 9001- ja ISO 14001 -järjestelmien mukaisesti, ja korkean tarkkuuden poramme, kalvimemme ja viimeistelytyökalumme valmistetaan saksalaisen standardituotantojärjestelmän mukaisesti, jotta ne voivat korvata tuontityökalut ilman prosessin uudelleenkelpoisuutta. Moottoreiden ja yleisten koneiden valmistuksessa toimiville asiakkaille tämä vaihtaminen on usein koko harjoituksen pointti: sama reiän laatu ja sama eräkonsistenssi pienemmillä kustannuksilla.
Sovelluksen huomautukset myymälästä
Metallin leikkaus
Sorvauksessa ja jyrsinnässä keskustelu alkaa yleensä työkappaleen materiaalista ja koneen jäykkyydestä eikä itse terästä. Jäykkä kone vakaalla kokoonpanolla palkitsee kovemman, terävämmän terän; kevyempi kone rankaisee sitä. Suurin osa vahvistuksesta on sovittamalla laatu koneeseen, ei vain työkappaleeseen.
 Volframikarbidin leikkuuterä Volframikarbidin leikkaustyökalut saavuttavat vaaditun mittatarkkuuden ja pinnanlaadun poistamalla koneistetuista osista ylimääräiset materiaalit. Näytä tuote →
Kallioporaus ja tunnelointi
Poraus- ja tunnelointitöissä vihollinen on shokki. Karkeajyväiset, korkeammat kobolttilaadut hyvin tuetuilla välikappaleilla selviävät iskukuormituksesta, joka tuhoaa kovempia materiaaleja. Kiinnitys juottamiseen, terän ulkonemaan ja reiän sovitukseen on yhtä tärkeää kuin laatuspesifikaatio.
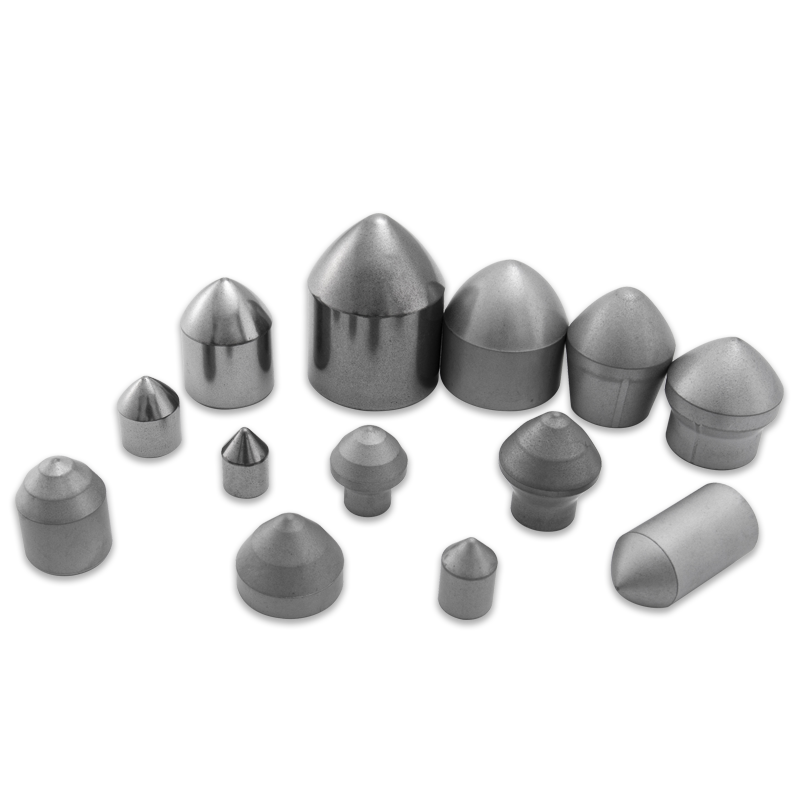
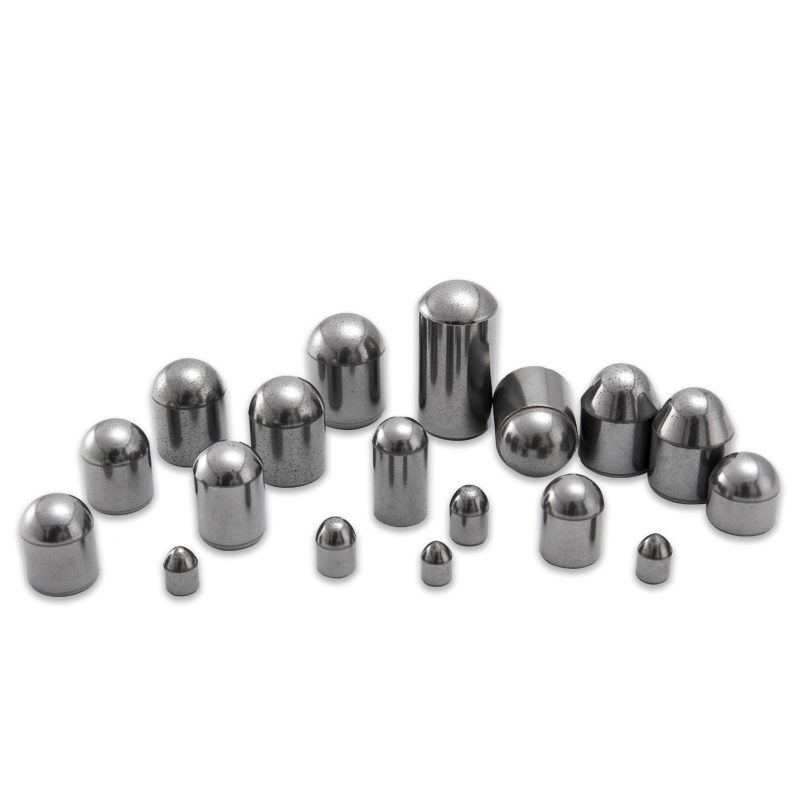
Volframikarbidin kallioporaustyökalut Perinteisenä kaivosporatyökaluna volframikarbidikiven poraustyökalut ovat alttiina monimutkaisille vaikutuksille, kuten iskuille ja kulumiselle, ja työolosuhteet ovat ankarat... Näytä tuote → Leimaus ja muotoilu
Suulakkeissa terää pyydetään pitämään mitta satojen tuhansien iskujen aikana samalla, kun se vaimentaa sivukuormia. Korkea puristuslujuus ja murtumiskestävyys ovat tärkeämpiä kuin huippukovuus, ja oikein tuettu terä kestää kovempaa, mutta tukematonta pitkällä marginaalilla.
Volframikarbidin leimaustyökalu Valmistusprosessissa muotin on kestettävä suurta kitkaa ja kulumista. Verrattuna muihin materiaaleihin, volframikarbidillamme on pidempi käyttöikä, mutta... Näytä tuote → Oma valikoimamme kattaa katkaisuterät, tunneliporauskoneen terät, tienjyrsintätyökalut, kallioporaustyökalut, pyöreävarret kivihiilen louhintaan ja meistosuuttimet sekä suunnittelemme räätälöityjä työkaluja sinne, missä vakioosa ei sovi käyttötarkoitukseen.
Käytännön tarkistuslista ennen kuin määrität terän
- Mitä materiaalia leikataan ja mikä on sen kovuus tai hankauskyky?
- Onko leikkaus jatkuva vai keskeytynyt, ja kuinka vakava iskukuormitus on?
- Miten terää pidetään kiinni: puristetaan, juotetaan, kutistetaan tai painetaan istukkaan?
- Missä kunnossa kone on, mukaan lukien karan loppuminen, jäykkyys ja jäähdytysnesteen toimitus?
- Mikä vikatila päätti edellisen terän käyttöiän?
- Voidaanko terä hioa uudelleen, ja kuinka monta uudelleenhiontaa on realistista ennen vaihtoa?
Vastaa näihin kuuteen kysymykseen rehellisesti ja arvosana, geometria ja reunan valmistelu valitsevat yleensä itsensä. Jos näin ei tapahdu, käytämme mieluummin 20 minuuttia hakemuksen käsittelyyn kuin toimitamme osan, joka epäonnistuu kolmen viikon kuluttua ja maksaa asiakkaalle tuotantovuoron.
Volframikarbiditerä on pieni komponentti, jolla on suuri vaikutus osahintaan, olipa kyseessä kalvon leikkaaminen suurella nopeudella tai tunnelinporauskoneen pitäminen verkossa. Materiaali palkitsee huolenpidon: kuorman oikea laatu, toimintaan sopiva geometria ja liitosmenetelmä, joka ei tee sintrausuunin työtä tyhjäksi. Olemme keskittyneet tähän vuodesta 1990 lähtien, ja siksi kysymme asiakkailta jatkuvasti, kuinka terä epäonnistui, ei vain sitä, kuinka nopeasti he haluavat seuraavan lähetyksen.
Tuotteemme //
Liittyvät tuotteet
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
